Hva skiller en velskåret vifte fra en dårlig
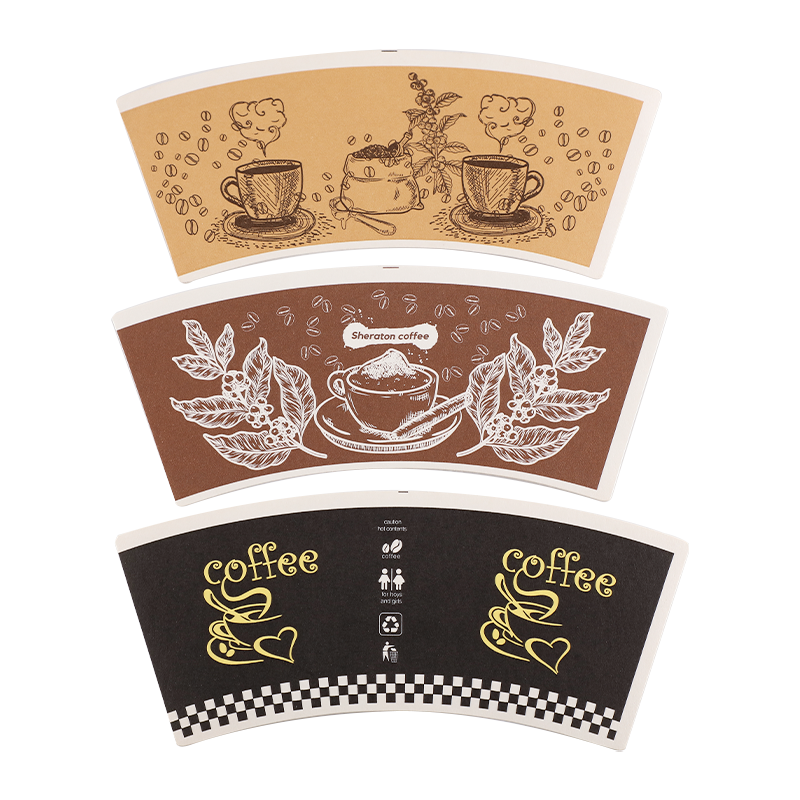
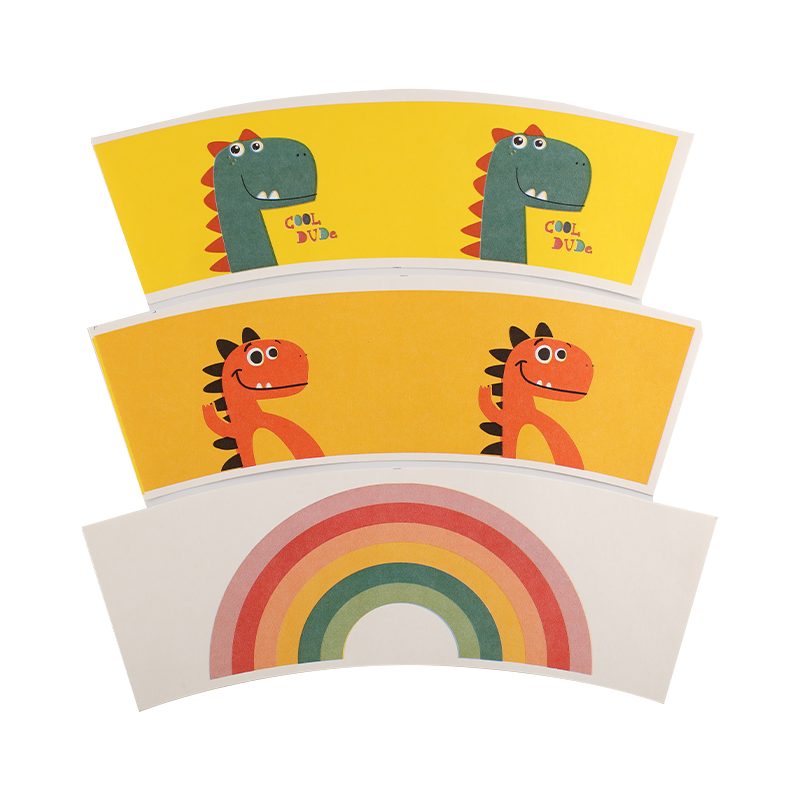
En papirkoppvifte er det ferdigkuttede, forhåndstrykte emnet som vikler seg rundt sideveggen på en ferdig kopp. Kvaliteten bestemmes i stor grad på stansestadiet. Dimensjonsnøyaktighet – vanligvis holdt til ±0,2 mm på kritiske kanter — er den viktigste enkeltfaktoren for jevn, lekkasjefri søm på automatiserte koppformingsmaskiner. Selv et mindre avvik i buevinkelen eller sømoverlappingsområdet forårsaker feiljustering under høyhastighetsforming, noe som fører til skjeve sidesømmer og økte avvisningsrater.
Kantkvalitet er like viktig. Rene, gratfrie kutt forhindrer fiberløfting under varmeforsegling, som er den primære årsaken til mikroskopiske hull langs sidesømmen. Leverandører som kjører slitte eller dårlig vedlikeholdte dyser produserer vifter med fillete kanter som ser akseptable ut for øyet, men som feiler under fyll-og-forseglingsforhold.
Single-Wall vs. Double-Wall Fan Design
Enkelvegg papirkoppvifter er industristandarden for kalde drikker og korte varme drikker. Veggtykkelsen bestemmes helt og holdent av basispapirets vekt, typisk 170–230 gsm . Dobbeltveggskopper krever to separate vifteemner - en indre vifte og en korrugert eller glatt ytre hylse - som settes sammen under formingen for å skape en luftspalte som gir termisk isolasjon uten en separat papphylse.
For matserveringsoperatører som ønsker å kutte kostnader på varmekopp-formater, er det ofte mer økonomisk å spesifisere en tyngre enkeltveggsvifte (210–230 gsm) med en kruset ytre hylse enn en full dobbelveggkonstruksjon, samtidig som det oppnår tilstrekkelig håndholdt komfort.
Utskrift på vifteemner: Flexo vs. Offset
De fleste papirkoppvifter trykkes før utstansing, enten ved fleksografiske eller offsetlitografiske metoder. Valget påvirker både kostnad og utskriftskvalitet:
- Flexo trykk er raskere og bedre egnet for store opplag med solide fargeblokker og enkel merkegrafikk. Blekkkostnadene er lavere, og prosessen takler den lett absorberende overflaten på PE-belagt papir godt.
- Offsettrykk gir skarpere halvtoner og finere detaljer – foretrukket når bilder av fotokvalitet eller tett fargeregistrering er nødvendig. Imidlertid må offset-blekk verifiseres for samsvar med matkontakt, siden migrasjon gjennom papirsubstratet er en reell risiko ved høye temperaturer.
Uavhengig av metode, må blekk og belegg som påføres matkontaktsiden oppfylle gjeldende regulatoriske standarder. For eksportmarkeder betyr dette vanligvis FDA 21 CFR eller EU 10/2011 samsvarsdokumentasjon fra blekkleverandøren.
Oppbevaring og fuktighetskontroll for vifteemner
Vifteemner er mer fuktfølsomme enn råruller fordi de kuttede kantene utsetter papirfiber direkte for luftfuktighet. Omformere og koppdannende planter bør lagre papirkoppvifter i forhold til 45–65 % relativ luftfuktighet og 18–25°C . Stabler som er utsatt for høy luftfuktighet absorberer fuktighet ujevnt, noe som får kantene til å utvide seg raskere enn midten - en defekt kjent som bølgekanter - som blokkerer viftematingsmekanismer og forårsaker maskinstans.
Vifter bør oppbevares i originalemballasjen til de lastes inn i formingsmaskinen. Å kjøre vifter som har blitt åpnet og stående over natten i et fuktig lager er en vanlig, men unngåelig kilde til ineffektivitet i formingslinjen.
Bærekraftige viftealternativer får trekkraft
Kjøperpress og utvidet produsentansvarslovgivning i EU og deler av Asia akselererer overgangen fra PE-belagte vifter mot resirkulerbare eller komposterbare alternativer. De to mest kommersielt levedyktige alternativene for øyeblikket er:
- PLA-belagte vifter — bioplastbelegg avledet fra maisstivelse; industrielt komposterbar og akseptert i de fleste papirresirkuleringsstrømmer når beleggsvekten holdes under 10 gsm.
- Vannholdige barrierebelagte vifter – vannbaserte dispersjonsbelegg som gir tilstrekkelig fuktighetsbestandighet for kalde drikker, samtidig som de forblir fullt gjenvinnbare i standard resirkuleringsanlegg.
Begge alternativene krever justering av formingsmaskinens temperatur sammenlignet med konvensjonelle PE-vifter, så omformere bør be om tekniske formingsparametere fra materialleverandøren før de bytter kvaliteter midtveis.