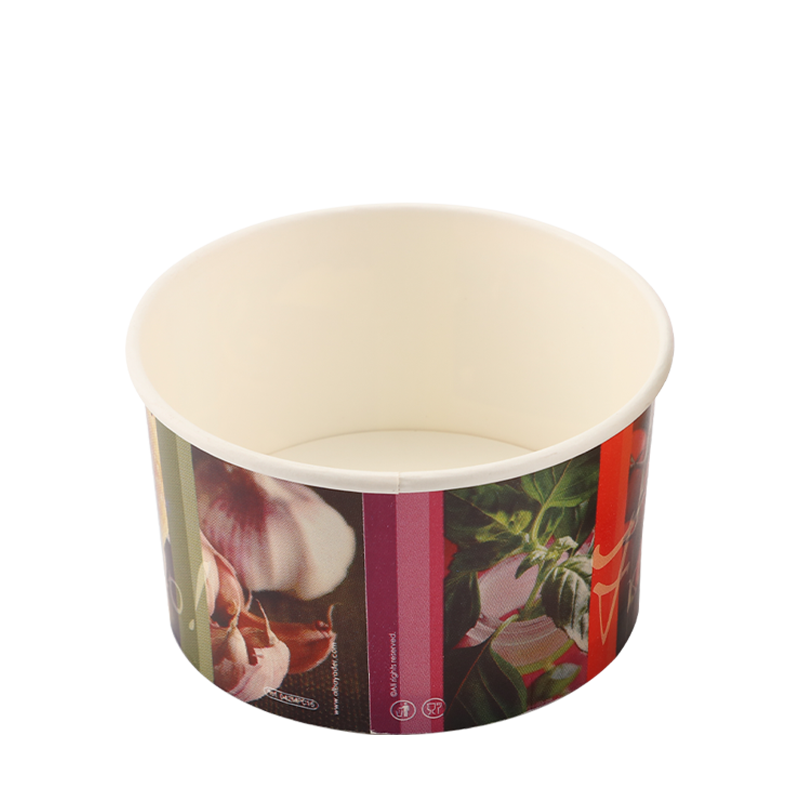
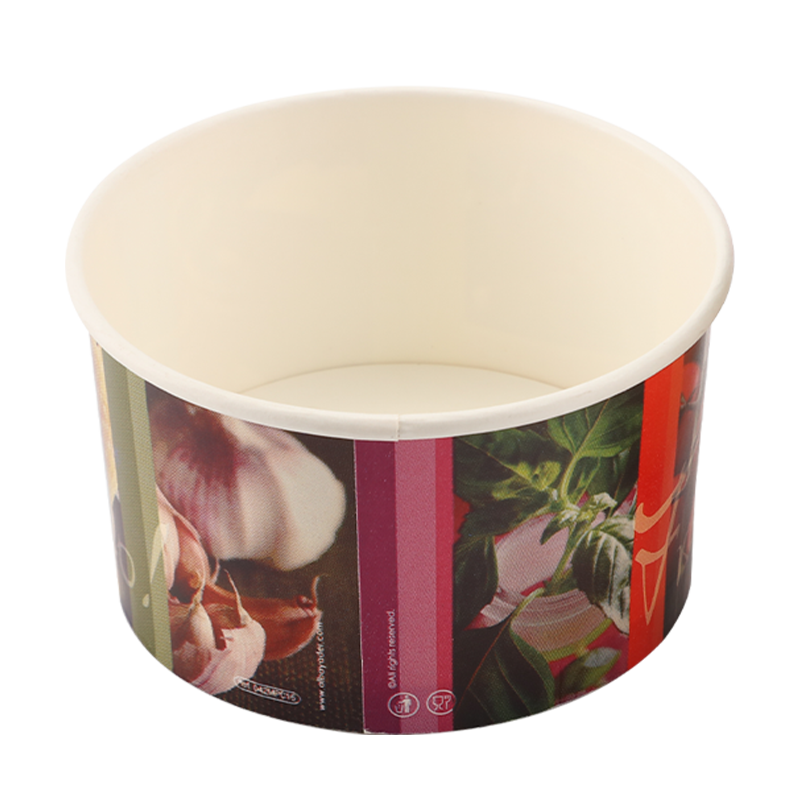
Hvorfor iskremkopper krever en annen papirkonstruksjon enn kalddrikkekopper
Ved første øyekast ser det ut til at iskremkopper og kalddrikkekopper deler den samme grunnleggende strukturen – matvarepapp med fuktbestandig fôr. I praksis er de imidlertid konstruert for fundamentalt forskjellige stressforhold, og å erstatte den ene med den andre fører til forutsigbare feil.
Kalddrikkekopper er designet for å motstå lateral fuktvandring : kondens dannes på utsiden, og væske presser utover fra innsiden. Iskopper står overfor en annen utfordring - trykkbelastning fra tett, halvfrosset produkt . En enkelt skje med hardpakket is kan utøve betydelig kraft nedover og utover på koppveggen, spesielt under håndscooping. For å håndtere dette, spesifiseres iskremkopppapp vanligvis med høyere kaliper og gramvekt (ofte 260–380 gsm ), og sideveggvinkelen er utformet for å være brattere for å motstå tønner under belastning.
I tillegg må iskopper opprettholde stivhet over et bredere temperaturområde. En kopp fylt med gelato ved -18 °C og deretter holdt i en varm hånd ved 35 °C opplever rask termisk syklus som akselererer delaminering mellom papirsubstratet og PE- eller PLA-foringen - en feilmodus som krever strengere vedheftstandarder i produksjonen.
Glatt innvendig fôr: detaljen som påvirker produktutgivelse og presentasjon
En av de mest praktisk viktige - og minst diskuterte - spesifikasjonene for iskrempapirkopper er indre overflateglatthet. I motsetning til drikkevarer, som bare helles ut, øses iskrem og frossenyoghurt og presenteres. En grov eller ujevn innvendig foring får produktet til å feste seg til koppveggen, noe som fører til:
- Revet eller groper produktoverflate når koppen skrelles vekk - et betydelig presentasjonsproblem for gelatobutikker og premium dessertmerker
- Rester igjen på innsiden av koppen, øker tilsynelatende produktavfall
- Kundens problemer med å spise den siste porsjonen, noe som direkte påvirker opplevd verdi
En kalandrert papiroverflate kombinert med et jevnt påført PE- eller PLA-belegg – påført med jevn tykkelse uten nålehull eller bobler – sikrer ren produktfrigjøring. Når du vurderer leverandører, gir det å be om en vekttest av tverrsnittsbelegg (typisk uttrykt i g/m²) og en overflateruhetsmåling (Ra-verdi) et objektivt grunnlag for sammenligning i stedet for å stole på visuell inspeksjon alene.
Størrelsesvalg for iskremoperasjoner: Tilpass volum til serviceformat
Dimensjonering av iskrem følger en annen logikk enn drikkekopper. Fordi iskrem selges av scoop i stedet for å måles ved væske unser, må operatører ta hensyn til overløp (luften som blir pisket inn i iskrem under produksjon, noe som øker tilsynelatende volum med 20–100%) og tetthetsforskjeller mellom produkttyper. Tabellen nedenfor gir en praktisk veiledning:
| Koppstørrelse | Omtrentlig Scoop Yield | Best for |
|---|---|---|
| 3 oz | 1 mini scoop | Smaksprøver, hotelltilbud, barnemenyer |
| 5 oz | 1 standard scoop | Engangsgelato, frosne yoghurtbarer |
| 8 oz | 2 scoops eller 1 stor porsjon | Isbarer, dessertkaféer, sundae-serveringer |
| 12 oz | 3 scoops eller stor parfait | Spesialiserte dessertbutikker, sorbet med pålegg |
| 16 oz | 4 scoops eller lastet sundae | Takeaway-dessertkombinasjoner, cateringarrangementer |
Operatører som driver selvbetjent frossen yoghurt eller sorbetstasjoner bør også ta hensyn til taravektsvariasjon : Ved prissetting etter vekt, må koppvekten tas i betraktning konsekvent, noe som gjør en standardisert koppstørrelse og vekt på alle stasjoner avgjørende for nøyaktig fakturering.
Lokkkompatibilitet for iskremkopper: Display, transitt og hygienehensyn
I motsetning til drikkelokk, som primært er valgt for å forhindre søl, tjener lokk til iskrem tre forskjellige operasjonsformål - hver krever en annen lokkprofil:
Kuppellokk for takeaway-presentasjon
Kuppellokk er standard for takeaway iskremkopper, og gir plass over kanten for å romme en støpt skje, pisket krem eller pålegg uten å komprimere produktet. Kuppelhøyden varierer fra leverandør – typisk 25–45 mm – og må spesifiseres i forhold til tiltenkt porsjonsstørrelse. En kuppel som er for grunn vil knuse soft-server eller frisk frukt pålegg; en som er for høy skaper overflødig dødplass og øker emballasjekostnaden per enhet.
Flate lokk for ferdigpakkede detalj- og utstillingskasser
For ferdigporsjonerte kopper som selges gjennom kjølte montrer eller salgskanaler, gir flate lokk renere stabling og bedre etikettsynlighet. Et flatt lokk som ikke kan manipuleres med en avrivbar folie eller perforert ring med trykkfeste, legger til et hygienesikkerhetslag som i økende grad kreves av mattrygghetsstandarder i eksportmarkeder, inkludert Japan og EU.
Åpne kopper uten lokk for forbruk i butikk
For spisesteder – gelatobutikker, dessertdisker, kafeteriastasjoner – utelates lokk helt, og koppens rullede kant blir den viktigste kvalitetsindikatoren. En ensartet, tett bearbeidet kant forhindrer kantdeling når en skje presses mot koppveggen, som er det vanligste punktet for strukturell svikt i tynnveggede isglass.
Utskriftsdesign beste praksis for merkevarebygging for iskrem
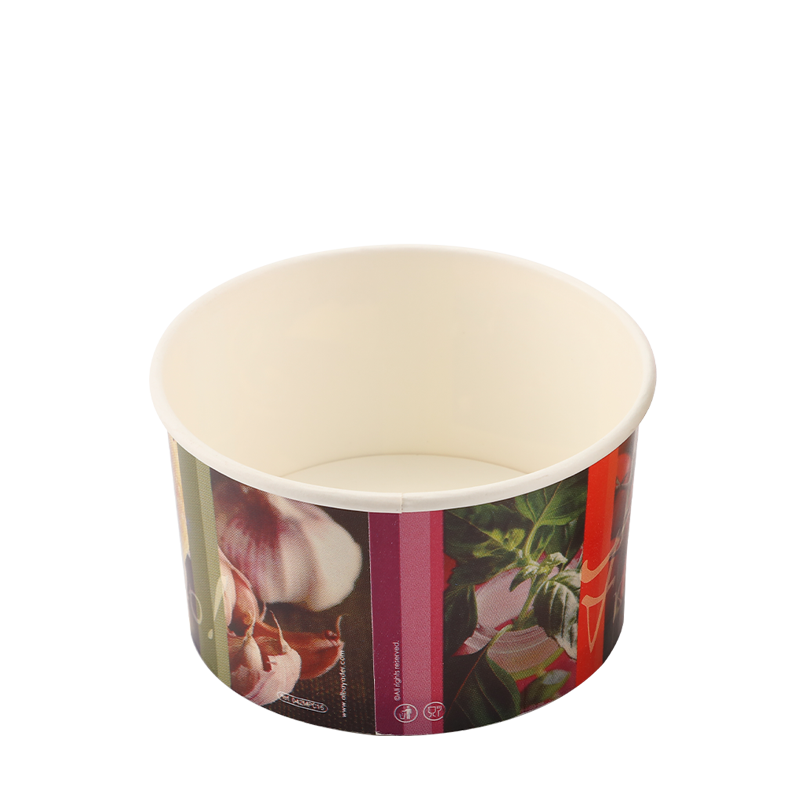
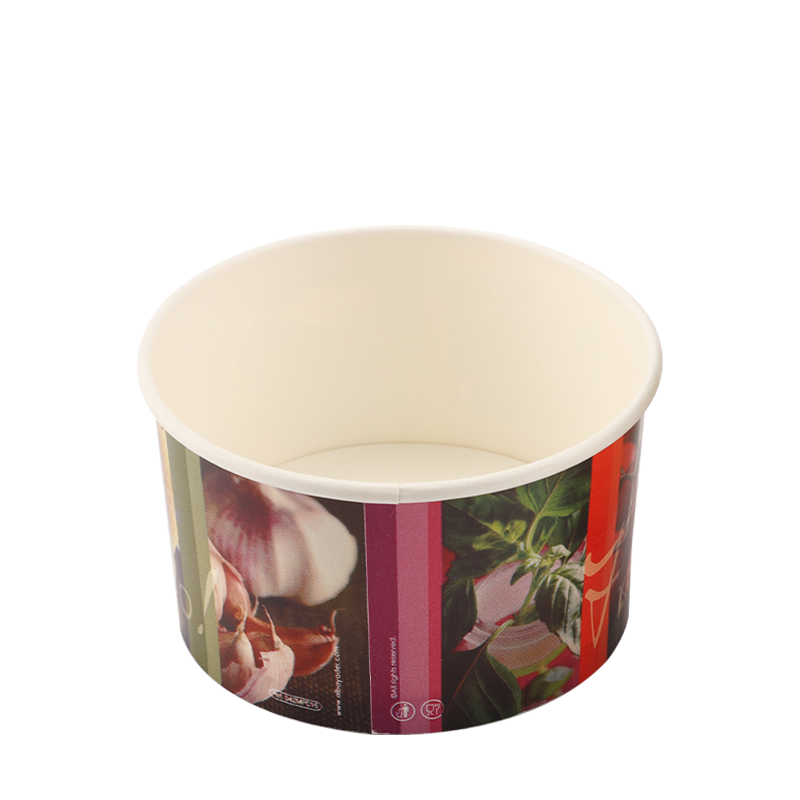
Iskrem er en kategori med høy visuell effekt - kjøpsbeslutninger er sterkt påvirket av hvordan emballasjen ser ut på salgsstedet. Spesialtrykt iskrempapirkopper har derfor mer merkeverdi per enhet enn nesten alle andre engangsmatvarer. Flere printdesignprinsipper er spesifikke for dette formatet:
- Design for vifteemnet, ikke den ferdige koppen — Alle kunstverk trykkes flatt på koppviften (det utstansede papiremnet) før koppen formes. Farger og former som virker symmetriske på det flate emnet vil forvrenges litt når de pakkes inn i en kjegle. Erfarne koppprodusenter tilbyr merkespesifikke viftemaler med perspektivkorrigeringsguider for å forhindre dette.
- Kuldebestandig blekkvedheft — Kopper som beveger seg mellom fryselager (−18 °C) og omgivende servicemiljøer gjennomgår gjentatt termisk ekspansjon og sammentrekning. Blekk må testes for vedheft under disse syklusforholdene; dårlig spesifisert blekk sprekker eller flasser, noe som skaper matsikkerhet og estetiske bekymringer.
- Matt vs. glansbelegg — En glanset overtrykkslakk forsterker fargen og er populær for førsteklasses gelato-merker. Matte overflater får gjennomslag for håndverks- og øko-posisjonerte merker ettersom de fremviser en mer naturlig, håndlaget estetikk. Begge alternativene må bruke mat-kontaktsikre overtrykkslakkformuleringer.
- Planlegging av sømplassering — Hver kopp har en vertikal søm der viftekantene overlapper hverandre. Logoer og viktige designelementer bør plasseres slik at de ikke spenner over sømmen, da små registreringsforskyvninger på dette punktet kan skape synlige brudd i kontinuerlige grafiske elementer.
PLA-belagte iskremkopper: Realistiske forventninger til matserveringsoperatører
PLA-belagte iskremkopper er i økende grad oppført i innkjøpskataloger som et bærekraftig alternativ til PE-forede alternativer, og markedet for dem har vokst jevnt og trutt ettersom merker reagerer på forbrukerpreferansedata. Imidlertid bør operatører som tar i bruk PLA-kopper forstå flere ytelsesgrenser som skiller seg fra konvensjonelle PE-kopper:
- Temperatur tak — PLA begynner å myke ved ca. 40–55 °C under belastning. For ren iskremservice er dette ikke en bekymring, men hvis den samme koppen brukes til varmt pålegg som varm fudge eller karamellsaus, kan PLA-forede kopper deformeres ved bunnen. Separate koppspesifikasjoner for bruk med varm topping er tilrådelig.
- Komposterbarhet krever infrastruktur — PLA-kopper sertifisert i henhold til EN 13432 eller ASTM D6400 nedbrytes fullstendig bare i industrielle komposteringsanlegg ved vedvarende temperaturer over 58 °C. I hjemmekompostbeholdere eller standard deponier er nedbrytningstidslinjene ikke vesentlig forskjellig fra konvensjonell plast. Operatører bør kommunisere dette nøyaktig for å unngå greenwashing-ansvar.
- Oppbevaringsforholdene har betydning — PLA er mer følsom for fuktighet og varme under lagring enn PE. Kopper som er lagret i varehus med høy luftfuktighet uten tilstrekkelig emballasje kan oppleve nedbrytning av foringen før bruk. Forseglet emballasje og klimakontrollert oppbevaring anbefales for PLA-koppbeholdning.
- Prispremie — PLA-råvarekostnadene forblir høyere enn PE, som vanligvis legger til 8–20 % av enhetsprisen avhengig av ordrevolum og regional forsyningskjededynamikk. Denne premien har blitt redusert ettersom PLA-produksjonskapasiteten utvides globalt, men kjøpere bør modellere dette inn i sine emballasjekostnadsstrukturer.
For virksomheter med tilgang til sertifisert industriell komposteringsinnsamling – en voksende realitet i store europeiske byer og utvalgte amerikanske kommuner – representerer PLA iskrem en genuint lavere miljøpåvirkning ved slutten av livet og en troverdig bærekraftspåstand for kundevendt kommunikasjon.