Hvordan fibersammensetning former basepapirytelsen
Fiberstoffet som brukes i produksjonen basispapir har direkte betydning for stivhet, overflateglatthet og hvor godt platen aksepterer PE- eller PLA-belegg nedstrøms. Det meste av matvarebasert basispapir for bruk i kopper og skåler er produsert av jomfrubleket kraftmasse — enten bartre (lang fiber) eller løvtre (kort fiber), eller en blanding av begge.
Bartrefibre bidrar med strekkstyrke og rivemotstand, noe som betyr noe under høyhastighetsforming. Hardvedfibre forbedrer overflateglattheten og formasjonsensartetheten, og reduserer beleggsfeil som nålehull. En typisk møbelblanding for kopplag 70–80 % hardtre og 20–30 % bartre , selv om dette skifter mot høyere innhold av bartre når ekstra stivhet kreves - for eksempel i storformat bollemasse over 300 gsm.
Innhold av resirkulert fiber etterspørres i økende grad av merker som forfølger bærekraftsmål, men bruken av det i matkontaktapplikasjoner er fortsatt strengt regulert. De fleste jurisdiksjoner krever virgin fiber for matkontaktlaget, med resirkulert innhold begrenset til et indre lag som ikke berører produktet.
Grammageområder og matching av dem til sluttbruk
Å velge riktig gramvekt er en av de viktigste avgjørelsene i spesifikasjonen av kopp og bolle. Nedenfor er en praktisk referanse for vanlige matemballasjeformater:
| Søknad | Anbefalt gramvekt (gsm) | Nøkkelkrav |
|---|---|---|
| Kald drikkekopp (enkeltvegg) | 170–200 | Glatt overflate for utskrift |
| Varm drikkekopp (enkeltvegg) | 200–230 | Stivhet under varme |
| Suppe / nudelskål | 250–350 | Strukturell integritet når den er fylt |
| Matboks / clamshell | 300–400 | Stablestyrke |
Å spesifisere en gramvekt som er for lav til å spare materialkostnader er en falsk økonomi – det resulterer vanligvis i forhøyede avvisningsrater på formingslinjen og kundeklager på deformasjon av koppen i feltet.
Overflatestørrelse og dens effekt på beleggvedheft
Grunnpapir beregnet for PE- eller PLA-ekstruderingsbelegging gjennomgår overflateliming under papirfremstillingsprosessen - et trinn som påfører et tynt lag med stivelse eller syntetisk liming på arkoverflaten. Denne behandlingen tjener to formål: den reduserer overflateporøsiteten for å forhindre overdreven PE-penetrering under ekstrudering, og den forbedrer adhesjonsbindingen mellom papirsubstratet og belegglaget.
Utilstrekkelig overflatedimensjonering fører til delaminering av belegg — en feilmodus der PE-laget separeres fra papiret under termisk påkjenning eller mekanisk bøyning. Dette er spesielt problematisk i områder med koppsidevegger, hvor papiret bøyes og varmeforsegles samtidig under formingen. Kjøpere bør be om nivådata for overflatestørrelse (vanligvis rapportert som oppsamling av overflatestivelse i g/m²) som en del av den innkommende kvalitetskontrollen for enhver ny leverandør av basispapir.
Fuktighetsinnhold: Den skjulte variabelen i rull-til-rull-behandling
Grunnpapir er hygroskopisk – det utveksler kontinuerlig fuktighet med omgivelsene. Målfuktighetsinnholdet ved punktet for belegg eller konvertering er typisk 6–8 % . Ruller utenfor dette området skaper forutsigbare, men ofte oversett problemer:
- Overtørt papir (<5 %) blir sprø, og øker risikoen for kantsprekker under høyspenningsavvikling og stansing.
- Overvått papir (>9 %) genererer damp ved ekstruderingsnippet, og forårsaker blemmedefekter i PE-belegget og adhesjonsfeil som er umulige å oppdage før koppen lekker under bruk.
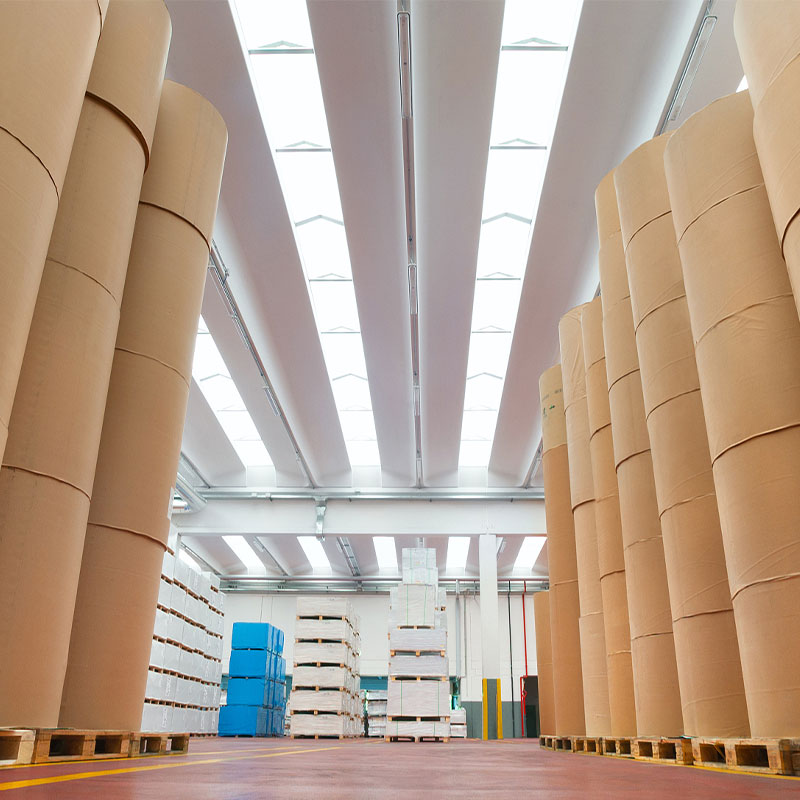
Ruller bør lagres på enden (aldri flatt) i klimakontrollerte varehus og konsumeres innenfor 90 dager produksjon for optimal prosesskonsistens. Vi betinger alle utgående basispapir ruller til verifiserte fuktighetsmål før forsendelse, noe som reduserer kundelinjestopp forårsaket av materialvariasjoner.