Hvordan grunnpapirets gramvekt påvirker ytelsen til koppen og skålen
Vektvekten til basispapir - typisk målt i gram per kvadratmeter (gsm) - bestemmer direkte hvor godt en ferdig kopp eller bolle holder formen under varme, væske og mekanisk stress. For enkeltveggs papirkopper, basispapir i området 170–220 gsm er stogard, mens papirskåler designet for tyngre eller varmere innhold ofte krever 220–350 gsm for å forhindre deformasjon. Å velge feil vekt er en av de vanligste årsakene til lekkasjeklager og strukturell feil i felten.
Utover stivhet, samhandler gramvekt med belegningsprosessen. Tyngre basispapir absorberer mindre PE under ekstrudering, noe som resulterer i et mer jevnt belegglag - en detalj som er spesielt viktig for varmefyllingsapplikasjoner som supper og instantnudler.
PE-belegg: Enkel-side vs. Dobbeltside og hvorfor det betyr noe
Polyetylen (PE)-belegg påføres basispapir for å skape en fuktbarriere som hindrer væske i å trenge inn i papirfibrene. For de fleste kalddrikkekopper, ensidig PE-belegg (kun matkontaktsiden) er tilstrekkelig. Dobbeltsidig PE-belegg er nødvendig når den ytre overflaten også trenger å avvise kondens - vanlig i is-drikkeapplikasjoner i fuktig klima.
Standard PE-beleggvekten varierer fra 15 til 25 gsm per side . Tynnere belegg reduserer materialkostnadene, men øker risikoen for hull; tykkere belegg forbedrer barriereytelsen, men kompliserer resirkulerbarheten ved slutten av levetiden. Denne spenningen mellom ytelse og bærekraft presser flere produsenter mot PE-frie alternativer som PLA (polymelkesyre) eller vandige dispersjonsbelegg.
Vi leverer både konvensjonelle PE-belagte papirruller og PLA-belagte alternativer, noe som gir omformere fleksibiliteten til å matche sluttbrukskravet uten å bytte spesifikasjoner for basispapir.
Nøkkelkvalitetsparametre kjøpere bør verifisere før innkjøp
Ved evaluering papirkopper råvarer and papirskåler råvarer , bør kjøpere be om testrapporter som dekker minst følgende parametere:
- Cobb verdi — måler vannabsorpsjon av den ubelagte siden; en høy Cobb-verdi signaliserer inkonsekvent fiberpressing og kan føre til myke flekker i ferdige kopper.
- Ensartet pelsvekt — ujevn PE-fordeling er den viktigste årsaken til lekkasje i automatiserte koppformingslinjer.
- Strekkfasthet (MD/CD) — kritisk for høyhastighetsstansing og vifteforming; lav tverrretningsstrekk fører til riving under formingen.
- Fuktighetsinnhold — papirruller med fuktighet over 8 % er utsatt for krølling og feilmating på formingsmaskiner.
- Samsvar med matkontakt — verifisere sertifiseringen mot gjeldende standarder (FDA 21 CFR, EU 10/2011, eller GB 4806 for det kinesiske markedet).
Aluminiumsfolielaminert papir: Nisje, men voksende
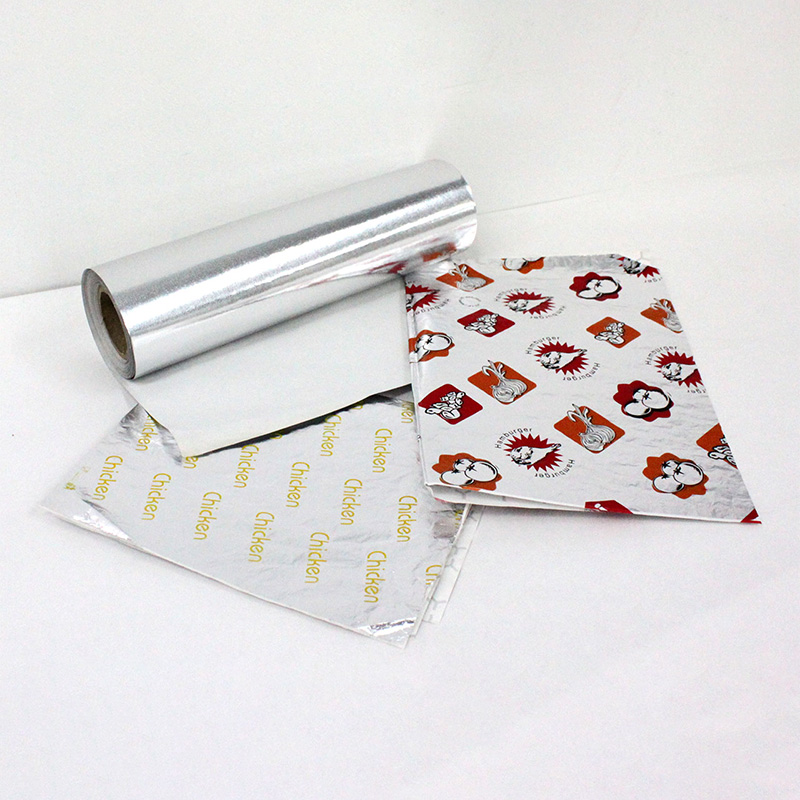
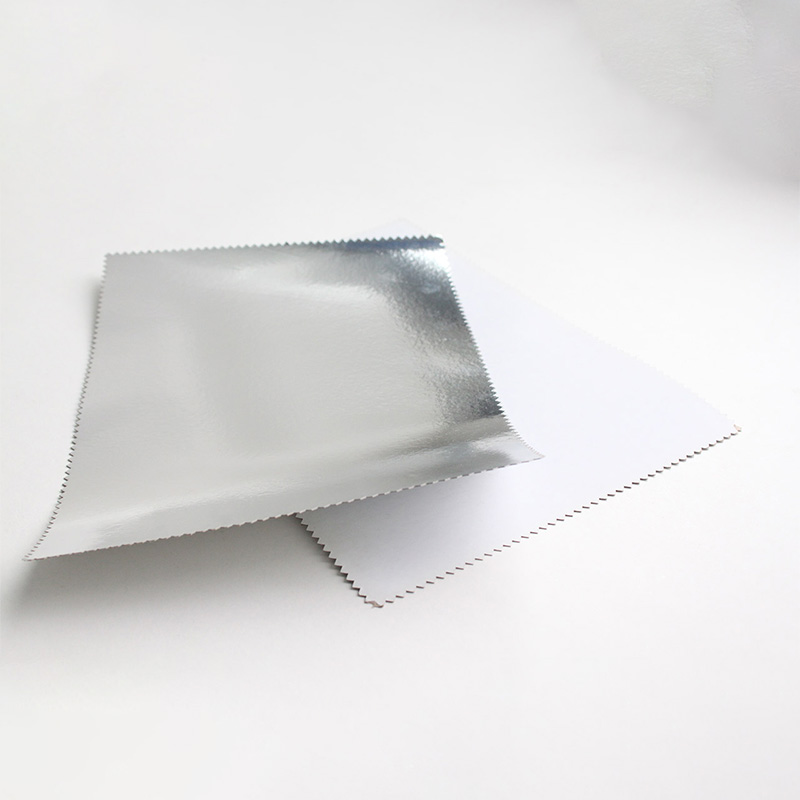
For applikasjoner som krever både termisk isolasjon og fuktighetsbarriere - som smørfolie, bakekopper og takeaway-beholdere - kombinerer laminert papir med aluminiumsfolie de strukturelle fordelene med matbasert basispapir med barriereegenskapene til tynn aluminiumsfolie (vanligvis 6–9 mikron ). Lamineringsprosessen binder folie til papir ved å bruke enten en selvklebende eller direkte ekstruderingsmetode; selvklebende laminering gir en flatere overflate som er bedre egnet for utskrift, mens ekstruderingslaminering gir tettere liming og foretrekkes i miljøer med høy luftfuktighet.
En avveining som er verdt å merke seg: laminert papir med aluminiumsfolie er ikke kompatibelt med standard papirresirkuleringsstrømmer og må sendes til gjenvinningsanlegg for komposittmaterialer. Kjøpere i markeder med strenge regler for utvidet produsentansvar (EPR) bør ta dette med i emballasjebeslutninger.
Rullediameter og kjernestørrelse: Oversett logistikkdetaljer
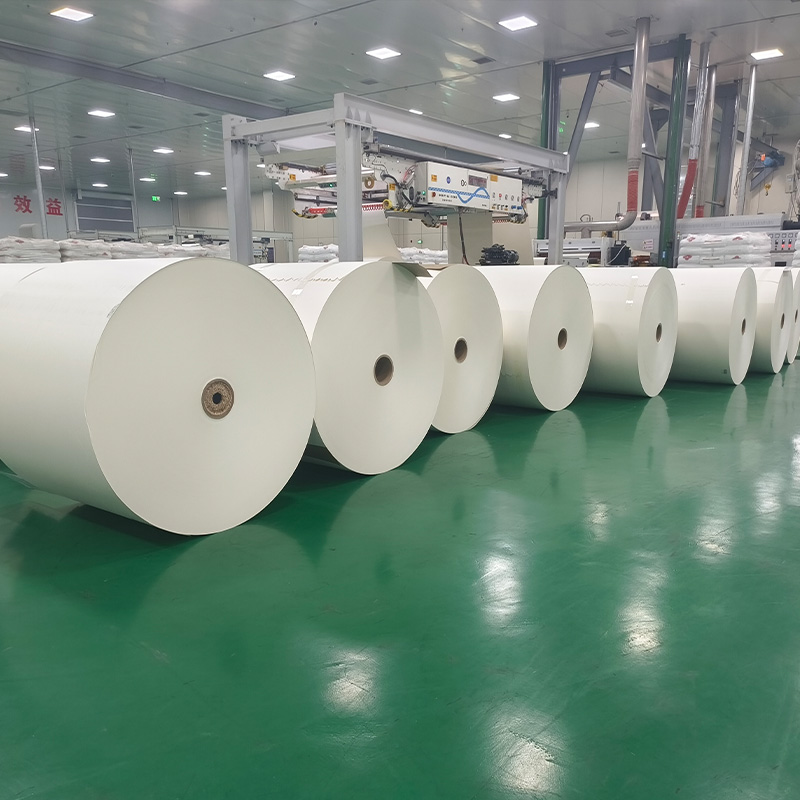
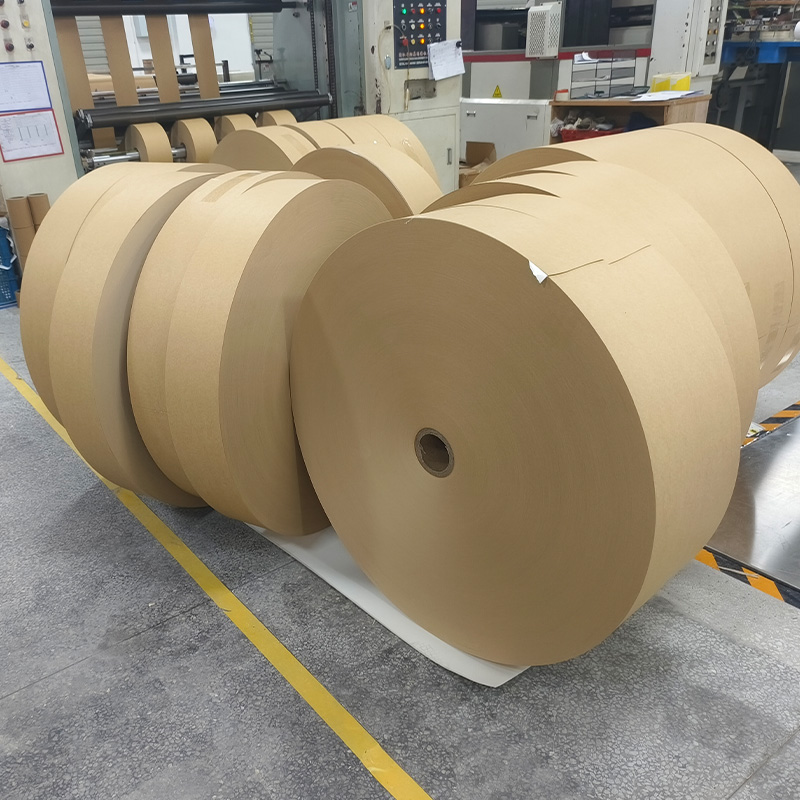
Råvareruller vikles vanligvis på 3-tommers eller 6-tommers papirkjerner. Den ytre diameteren til en ferdig rull påvirker hvor mange ruller som passer per pall, noe som direkte påvirker utnyttelsen av sjøfraktbeholdere. De fleste omformere som kjører høyhastighets koppformingsutstyr foretrekker ytre diameter på 800–1000 mm for å minimere rulleskiftefrekvens og nedetid. Ved å bekrefte disse spesifikasjonene med leverandøren din før den første bestillingen unngår du kostbar omformatering av lagerreoler og maskinmater.
| Kjernestørrelse | Typisk OD-område | Vanlig applikasjon |
|---|---|---|
| 3 tommer | 500–800 mm | Småformat koppvifter, utstansede ark |
| 6 tommer | 800–1200 mm | Høyhastighets kopp/skåldannende linjer |